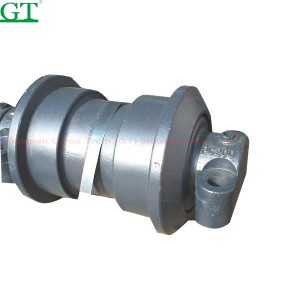
Carro dell'escavatore/bulldozer - Gruppo cilindro tendicingolo

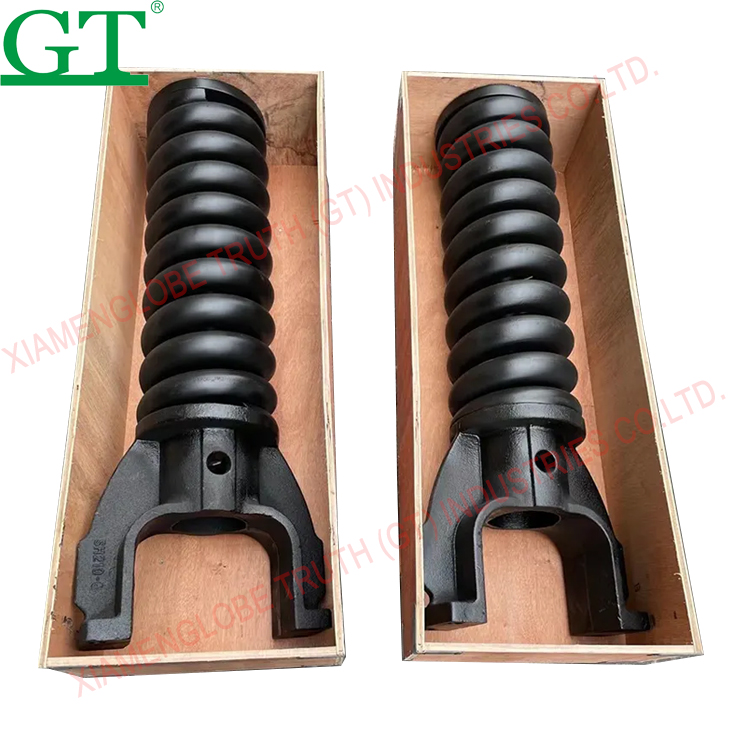
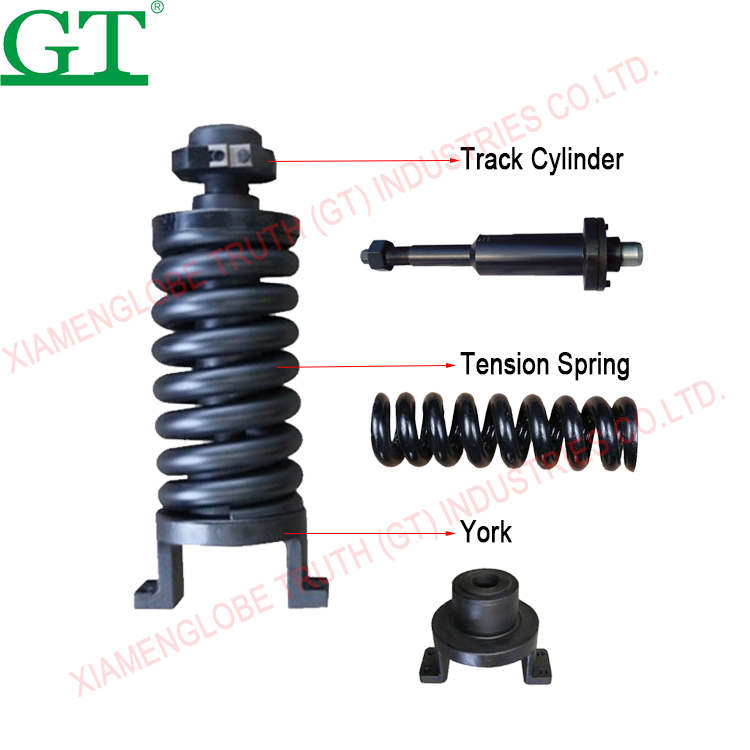
| Informazioni dettagliate sul prodotto | |
| Descrizione: | Gruppo molla di richiamo del cilindro regolatore cingoli per sottocarro di escavatore e bulldozer |
| Luogo di origine: | Cina |
| Nome del marchio: | PT'ZM |
| Numero di modello | |
| Prezzo: | Negoziare |
| Dettagli della confezione: | Fumigare gli imballaggi idonei al trasporto marittimo |
| Tempi di consegna: | 7-30 giorni |
| Termini di pagamento: | L/CT/T |
| Termine di prezzo: | FOB/CIF/CFR |
| Quantità minima d'ordine: | 1 pezzo |
| Capacità di fornitura: | 10000 pezzi/mese |
| Materiale: | 60Si2Mn /45# /QT450-10 |
| Tecnica: | Forgiatura |
| Fine: | Liscio |
| Durezza: | HRC45-55 |
| Qualità: | operazione mineraria per impieghi gravosi di alta qualità |
| Periodo di garanzia: | 24 mesi |
| Servizio post-vendita: | Assistenza tecnica video, supporto online |
| Colore: | Nero o richiesto dal cliente |
| Applicazione: | Bulldozer ed escavatore cingolato |
- Produzione di molle a compressione con filo di acciaio per molle trafilato a freddo
Per le molle a spirale tornite, dopo il processo di avvolgimento, è necessario tagliarle per separare le molle collegate in un'unica molla. Per alcune molle importanti, prima della rettifica della superficie terminale, si può aggiungere un processo di classificazione dell'altezza del grezzo per garantire la qualità della rettifica. Il processo di rettifica può anche essere suddiviso in rettifica di sgrossatura e rettifica di finitura, e dopo la sgrossatura si possono eseguire la sbavatura o la smussatura.
- Produzione di molle a spirale elastica con filo di acciaio per molle trafilato a freddo
La produzione di molle a spirale elastica può essere completata in un'unica fase del processo di avvolgimento per alcuni grilli tipici, utilizzando una speciale macchina avvolgitrice automatica. È importante notare che il processo di tempra per distensione dopo l'avvolgimento serve ad eliminare le tensioni residue generate durante l'avvolgimento, mentre il processo di tempra dopo la realizzazione dell'anello del gancio serve ad eliminare le tensioni interne generate durante la realizzazione dell'anello stesso. Sebbene entrambi i processi abbiano la funzione di eliminare le tensioni interne, non possono essere combinati in un unico processo, poiché il primo processo di tempra ha la funzione di "fissare" il grillo per garantirne la precisione di posizionamento. Inoltre, la temperatura di riscaldamento del secondo processo di tempra non deve essere superiore a quella del processo di tempra precedente.
- Produzione di molle a torsione con filo di acciaio per molle trafilato a freddo
Analogamente alle molle elastiche, la produzione di molle torsionali utilizza una speciale macchina avvolgitrice automatica. Per alcuni bracci torsionali tipici, il processo può essere completato in un'unica fase. Esistono due processi tecnologici tipici per la produzione di molle torsionali. Il primo consiste nel tagliare il materiale a una certa lunghezza e poi arrotolare la molla e sottoporlo ad altri processi, come nel caso delle molle torsionali a doppio braccio; l'altro è simile al processo di produzione delle molle di trazione, ma con la differenza che le molle di trazione vengono utilizzate per realizzare l'anello di aggancio, mentre le molle torsionali vengono utilizzate per realizzare il braccio torsionale. Poiché la direzione delle tensioni residue è opposta a quella delle tensioni di esercizio, il processo di tempra viene spesso omesso per ridurre il valore di picco delle tensioni di esercizio. Tuttavia, il trattamento di tempra può stabilizzare la struttura granulare del materiale della molla e ridurre la deformazione del braccio torsionale causata dagli urti durante il trasporto. Il trattamento di torsione intensiva è un processo previsto anche per alcune molle torsionali speciali.
- Molla elicoidale realizzata in filo di acciaio armonico fornito allo stato ricotto
Il filo di acciaio per molle legato, fornito allo stato ricotto, viene utilizzato principalmente per la produzione di molle a compressione. Il suo processo tecnologico è diverso da quello menzionato in precedenza. Viene principalmente temprato e rinvenuto dopo la formatura, e normalizzato durante la produzione dell'estremità della molla. Gli altri processi sono sostanzialmente gli stessi.
- Processo tecnologico della grande molla a spirale calda
La molla con diametro del materiale superiore a 12 mm è spesso chiamata molla grande e viene solitamente realizzata mediante formatura a caldo. La molla a spirale a caldo è fondamentalmente una molla a spirale di compressione. Tutte le molle a spirale a caldo sono molle a spirale con anima. Per quanto riguarda la molla a spirale conica di compressione, è difficile "aprire l'ingranaggio" (srotolare il passo) durante l'avvolgimento, quindi il compito di aprire l'ingranaggio è necessario durante il processo di calibrazione. Inoltre, per garantire la temperatura di tempra, il processo di correzione deve essere preciso e rapido. Altrimenti, è necessario riscaldare nuovamente durante la tempra. Per migliorare la durata a fatica della molla a spirale a caldo, la pallinatura dovrebbe essere eseguita il più possibile quando le condizioni lo consentono.
Il modello di utilità si riferisce a un nuovo cilindro di tensionamento utilizzato in un dispositivo di tensionamento di un escavatore.
Un dispositivo applicato all'escavatore quando stretto nel nuovo tipo di cilindro dell'olio rosa, l'asta del pistone all'interno è inserita nel blocco cilindri, il corpo del cilindro all'estremità laterale ha un foro dell'olio, il foro di iniezione dell'olio passa attraverso l'interno dell'asta del pistone, il foro dell'olio è all'ingresso del set ha una piccola coppa dell'olio, il set della piccola coppa dell'olio ha un nipplo di grasso, la vite del cilindro nella parete esterna del corpo del cilindro, la vite dell'estremità interna collegata a un'estremità dell'asta del pistone fissa e la giunzione della vite dell'asta e dell'asta del pistone è fornita di un anello di tenuta, l'anello di tenuta è disposto all'estremità inferiore del corpo del cilindro; l'estremità inferiore della parete esterna dell'asta del pistone e la parete interna del corpo del cilindro sono fornite di un manicotto di guida, paraolio e anello di ritegno; l'estremità esterna della vite è fissata con un dado e il lato esterno del dado è fornito di una guarnizione di arresto. Il modello di utilità ha i vantaggi di una struttura innovativa, forma più regolare, combinazione strutturale più scientifica, tecnologia più avanzata, materiale standard, elevata resistenza, qualità più stabile, più solido e durevole e maggiore durata di servizio.
| Informazioni dettagliate sul prodotto | |
| Descrizione: | Gruppo molla di richiamo del cilindro regolatore cingoli per sottocarro di escavatore e bulldozer |
| Luogo di origine: | Cina |
| Prezzo: | Negoziare |
| Dettagli della confezione: | Fumigare gli imballaggi idonei al trasporto marittimo |
| Tempi di consegna: | 7-30 giorni |
| Termini di pagamento: | L/CT/T |
| Termine di prezzo: | FOB/CIF/CFR |
| Quantità minima d'ordine: | 1 pezzo |
| Capacità di fornitura: | 10000 pezzi/mese |
| Materiale: | 60Si2Mn /45# /QT450-10 |
| Tecnica: | Forgiatura |
| Fine: | Liscio |
| Durezza: | HRC45-55 |
| Qualità: | operazione mineraria per impieghi gravosi di alta qualità |
| Periodo di garanzia: | 24 mesi |
| Servizio post-vendita: | Assistenza tecnica video, supporto online |
| Colore: | Nero o richiesto dal cliente |
| Applicazione: | Bulldozer ed escavatore cingolato |